
Vous avez conçu un objet trop grand pour le plateau de votre imprimante, ou un boîtier qui doit s’ouvrir et se refermer des dizaines de fois ? L’assemblage de pièces imprimées en 3D devient alors une étape aussi importante que l’impression elle-même.
Jeu fonctionnel, inserts filetés, colle, vis ou clips, chaque méthode répond à un usage précis. Dans ce guide 2026, nous partageons la démarche que nous appliquons dans notre atelier de Mougins pour des luminaires de designers, des prototypes de PME azuréennes ou des créations de particuliers.
Assemblage de pièces imprimées en 3D – guide pratique 2026
- Pourquoi l’assemblage de pièces imprimées 3D change tout dans vos projets
- Quel jeu prévoir entre deux pièces imprimées en 3D ?
- Les quatre grandes méthodes d’assemblage
- Comment choisir entre vis, colle, clips et emboîtement ?
- Comment éviter les tolérances cumulées dans un assemblage ?
- Pourquoi vos pièces imprimées en 3D ne s’emboîtent pas
- Préparer les pièces avant l’assemblage final
- Aller plus loin avec l’assemblage de pièces imprimées en 3D
- FAQ sur l’assemblage de pièces imprimées en 3D
Temps de lecture : environ 8 minutes
Pourquoi l’assemblage de pièces imprimées 3D change tout dans vos projets
Le volume d’impression d’une machine fixe une limite physique. Pour une suspension de grande taille destinée à un restaurant cannois, une maquette d’architecte ou le carénage d’un prototype nautique à Antibes, il faut découper le modèle CAO en plusieurs éléments puis les réunir proprement.
Bien pensé, l’assemblage permet aussi de combiner des matériaux différents, de faciliter la peinture de chaque partie avant montage et de rendre un objet démontable pour la maintenance ou le transport.
Le succès ne se joue pas au moment du montage, mais dès la conception. L’assemblage de pièces imprimées en 3D dépend de quatre paramètres : le jeu fonctionnel prévu dans le fichier, le procédé d’impression, le matériau et le mode de fixation. Négliger l’un d’eux, c’est s’exposer à des pièces qui ne s’emboîtent pas, qui flottent ou qui cassent au premier serrage.
Quel jeu prévoir entre deux pièces imprimées en 3D ?
Le jeu fonctionnel est l’espace volontairement laissé entre deux pièces pour qu’elles puissent s’emboîter, coulisser, pivoter ou se démonter. Sans ce jeu, les surfaces risquent de fusionner pendant l’impression ou de refuser tout contact.
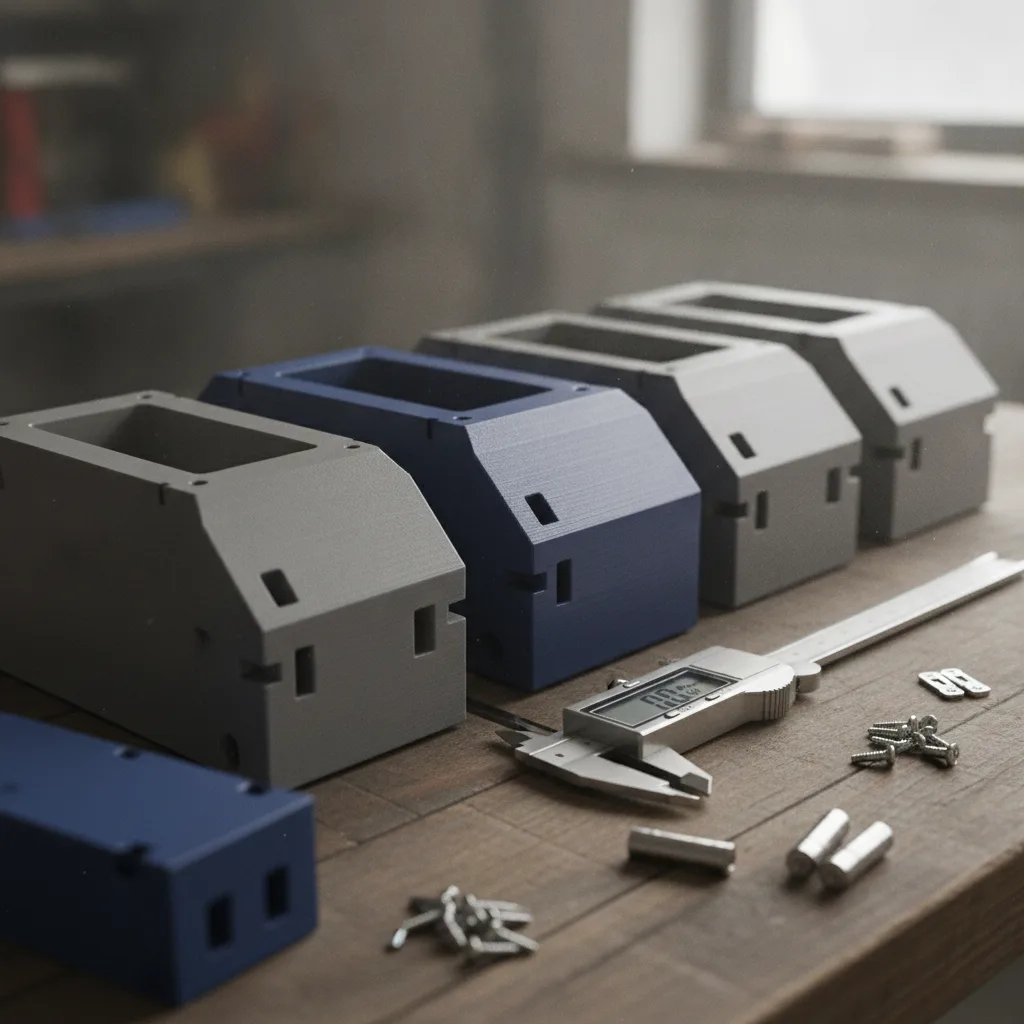
Les ingénieurs distinguent trois familles inspirées des ajustements ISO : l’ajustement libre (avec jeu, pour le mouvement), l’ajustement de transition (pour un positionnement précis et démontable) et l’ajustement serré, ou press-fit, qui bloque les pièces par simple pression.
Les valeurs de départ publiées par les laboratoires de fabrication numérique et les fabricants de machines varient selon l’usage et la technologie. Elles constituent un point de départ, pas une règle absolue.
| Type d’ajustement | Usage typique | Jeu de départ indicatif |
|---|---|---|
| Ajustement serré (press-fit) | Petites pièces bloquées, testées au préalable | 0 à 0,05 mm |
| Ajustement de transition FDM | Pions de centrage, assemblage démontable | 0,1 à 0,2 mm |
| Pièces mobiles | Charnières, glissières | 0,15 à 0,2 mm selon la surface de contact |
| Ajustement libre FDM | Pièces qui coulissent librement | 0,3 à 0,5 mm, voire 0,4 à 0,6 mm de jeu total sur grandes pièces |
| Résine SLA/DLP | Pièces fines et détaillées | Environ 0,1 à 0,2 mm, en tenant compte de la polymérisation |
Ces chiffres bougent avec la calibration de l’imprimante, l’orientation de la pièce, la hauteur de couche et la géométrie. En FDM (dépôt de fil fondu), un trou vertical sort souvent légèrement plus petit que prévu à cause du retrait dimensionnel. En stéréolithographie, la résine peut légèrement gonfler ou se rétracter selon le post-traitement.
C’est pourquoi nous imprimons systématiquement une éprouvette de tolérance, une petite pièce test qui reproduit la zone d’emboîtement avec plusieurs jeux différents, avant de lancer la pièce définitive. Notre guide sur les tolérances en impression 3D détaille cette méthode pas à pas.
Bon à savoir
L’orientation des couches crée une anisotropie, c’est-à-dire une résistance différente selon l’axe. Une même cote peut donc varier de quelques centièmes selon qu’elle est imprimée à plat ou à la verticale.
Les quatre grandes méthodes d’assemblage
L’emboîtement sans colle
Pour assembler deux pièces imprimées en 3D sans colle, l’emboîtement reste la solution la plus élégante, notamment pour les capots, caches et objets décoratifs modulaires.
Quelques détails de conception font toute la différence : un chanfrein d’entrée pour guider l’insertion, une légère dépouille sur les parois, des surfaces de guidage et des butées qui contrôlent la profondeur d’enfoncement. Les pions de centrage complètent ce dispositif en assurant un alignement précis, par exemple sur les segments d’un grand vase ou d’un abat-jour imprimé en plusieurs morceaux.
Les clips et snap-fits
Le clip, ou snap-fit (encliquetage), permet un montage rapide sans aucune quincaillerie. Pour concevoir un clip imprimé en 3D qui ne casse pas, la règle d’or consiste à éviter toute concentration de contrainte.
Ajoutez un rayon de congé généreux à la base du bras flexible, supprimez les angles vifs et orientez la pièce pour que la flexion se fasse dans le sens des couches, jamais en les décollant. Prévoyez aussi assez de jeu pour ne pas surcontraindre le clip une fois fermé.
Le choix du matériau compte beaucoup. Le PLA, rigide et agréable à imprimer, tolère mal les flexions répétées et peut casser après quelques cycles de montage. Le PETG, l’ABS ou l’ASA offrent davantage de souplesse et conviennent mieux aux démontages répétés. Testez toujours plusieurs prototypes avant de valider une série.
Le vissage, avec ou sans insert
Pour visser des pièces imprimées en 3D, plusieurs options s’offrent à vous : la vis directement dans le plastique, la vis traversante avec écrou, l’écrou captif intégré dans la géométrie, l’insert fileté thermofixé ou l’insert posé par ultrasons ou à la presse.
Insert fileté ou vis directement dans le plastique, que choisir ? Une vis autotaraudeuse convient à un assemblage monté une ou deux fois. Le trou est alors dessiné légèrement plus petit que le diamètre nominal de la vis, une valeur à valider selon le matériau et le type de vis.
Dès que la pièce doit être ouverte régulièrement, l’insert fileté impression 3D s’impose : le filetage métallique résiste à l’usure là où le plastique finirait par s’arracher. L’écrou captif, logé dans une cavité hexagonale prévue dans le modèle, représente une alternative économique et très robuste.
Dans tous les cas, l’épaisseur de paroi autour de l’insert ou de la vis doit être suffisante pour éviter l’éclatement. Notre article sur le choix de l’épaisseur de paroi vous aide à dimensionner ces zones.
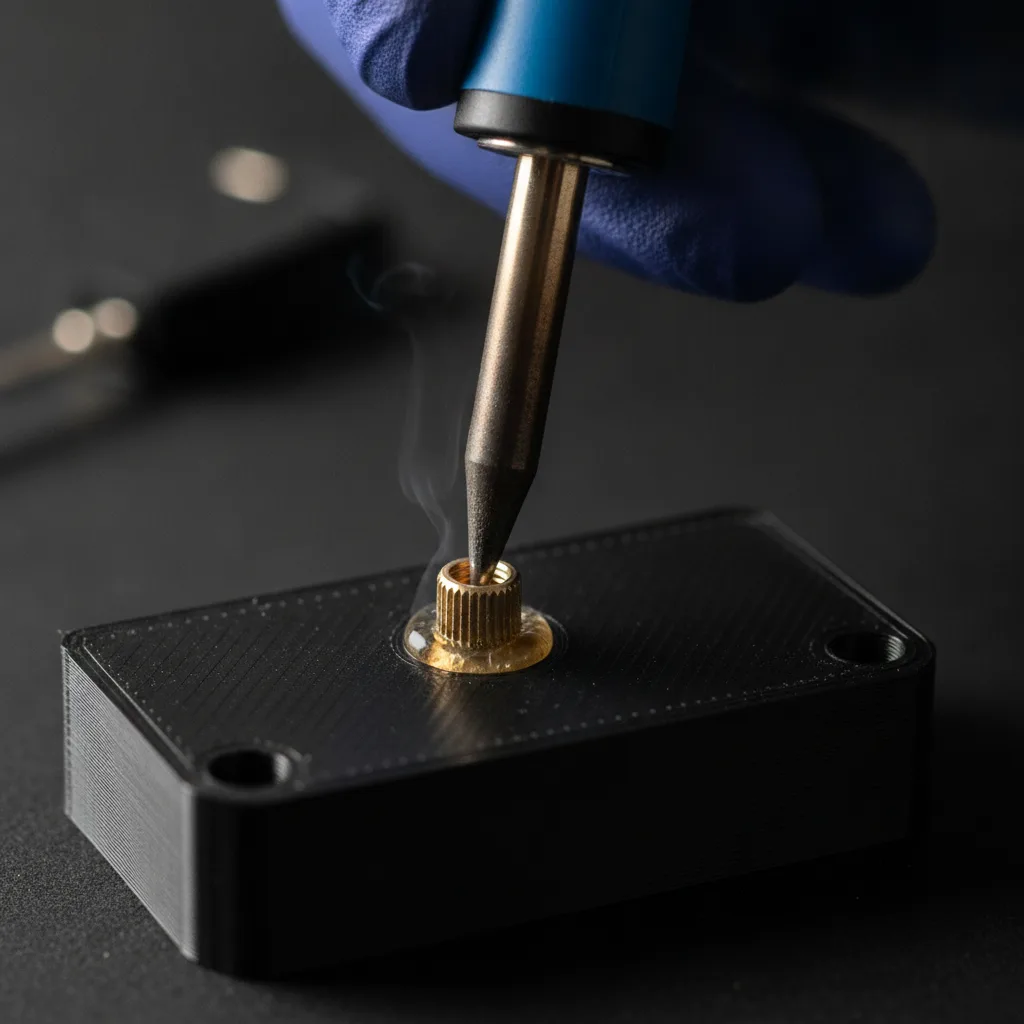
Comment poser un insert fileté thermofixé avec un fer à souder ?
La pose d’un insert thermofixé est simple avec un peu de méthode. Placez l’insert à l’entrée du trou, prévu au diamètre recommandé par le fabricant de l’insert. Équipez le fer à souder d’une panne adaptée, réglée à une température suffisante pour ramollir le plastique sans le brûler.
Enfoncez l’insert bien droit, sans forcer, en laissant la matière fondre autour des moletages. Arrêtez juste avant l’affleurement, puis pressez la surface avec un objet plat et froid pour aligner l’insert. Laissez refroidir complètement avant de visser. Pensez à garder un accès dégagé pour l’outil dès la conception.
Le collage permanent
Le collage convient aux assemblages définitifs ou aux géométries qui ne permettent pas de visser. Quelle colle choisir pour des pièces imprimées en 3D en PLA, PETG ou ABS ?
Pour le PLA, le cyanoacrylate donne une prise rapide sur petites surfaces, tandis que la colle époxy offre une meilleure résistance et comble les petits défauts. Le PETG se colle plus difficilement : l’époxy ou des adhésifs spécifiques donnent de meilleurs résultats.
L’ABS et l’ASA acceptent la soudure chimique par solvant, qui fusionne littéralement les deux surfaces, à condition de travailler dans un espace très bien ventilé. Pour la résine SLA, cyanoacrylate et époxy fonctionnent selon la formulation.
La préparation conditionne la tenue. Nettoyez les surfaces, retirez les bavures, augmentez légèrement la rugosité par un ponçage fin et maintenez une pression régulière pendant toute la durée de prise. Une bonne colle ne compense jamais un mauvais ajustement.
Comment choisir entre vis, colle, clips et emboîtement ?
Le choix découle d’abord de la fonction de l’assemblage. Un objet décoratif monté une fois pour toutes, comme une sculpture murale imprimée en segments, se prête parfaitement au collage époxy suivi d’une finition peinte qui masque les jonctions.
Un boîtier électronique de PME niçoise qui doit être ouvert pour la maintenance appellera des inserts filetés. Un luminaire de designer livré à plat sur un chantier à Cannes gagnera à combiner pions de centrage et vis discrètes. Enfin, un jouet ou un accessoire de cosplay qui se monte et se démonte souvent profitera de clips bien dimensionnés en PETG.
Nous combinons fréquemment plusieurs méthodes sur un même objet : des pions pour aligner, une vis pour tenir, un point de colle pour bloquer une pièce secondaire. C’est cette approche sur mesure que nous proposons à nos clients de la Côte d’Azur, du premier croquis au montage final.
Comment éviter les tolérances cumulées dans un assemblage ?
Dans une structure de plusieurs pièces, les écarts dimensionnels s’additionnent. Deux composants présentant chacun une variation de ±0,2 mm peuvent produire un décalage visible sur l’assemblage final, et ce phénomène s’amplifie avec le nombre de segments. Plusieurs règles permettent de garder le contrôle.
- Définir une pièce de référence sur laquelle toutes les autres viennent se positionner.
- Concentrer les tolérances sur les surfaces non critiques et utiliser des pions de centrage.
- Éviter de contraindre une même pièce par plusieurs surfaces à la fois.
- Prévoir des trous oblongs ou des lumières de compensation quand l’alignement exact n’est pas garanti.
- Contrôler les cotes après impression, avant le montage complet.
Important
Une pièce mobile a besoin de jeu, une pièce de centrage demande un ajustement plus serré. Définissez la fonction de chaque surface avant de fixer sa tolérance.
Pourquoi vos pièces imprimées en 3D ne s’emboîtent pas
Une pièce imprimée 3D qui ne s’emboîte pas souffre presque toujours d’une cause identifiable. Un jeu insuffisant, une surépaisseur due à un léger excès de matière ou une déformation au refroidissement empêchent l’insertion : augmentez le jeu, poncez les surfaces de contact et vérifiez le débit de l’imprimante.
Si les pièces se bloquent à mi-course, l’absence de chanfrein ou des résidus de supports sont souvent en cause. À l’inverse, un assemblage trop lâche révèle un jeu excessif ou un retrait dimensionnel, que l’on corrige en réduisant le jeu ou en ajoutant une fixation.
Une vis qui arrache le plastique signale une paroi trop mince ou un serrage excessif : un insert ou une paroi plus épaisse règle le problème.
Des trous trop petits proviennent souvent d’une sous-extrusion ou du retrait. Dans ce cas, la meilleure pratique consiste à imprimer volontairement un diamètre légèrement inférieur, puis à finir par alésage au foret ou à l’alésoir, ce qui donne une cote bien plus régulière qu’un trou brut.
Enfin, un clip qui casse demande un rayon plus grand, une autre orientation ou un matériau plus souple.
Préparer les pièces avant l’assemblage final
Le post-traitement améliore nettement la qualité du montage. Après le retrait des supports, l’ébavurage des arêtes et le ponçage des surfaces de contact éliminent les petits défauts qui bloquent l’insertion.
Pour les pièces en résine, le nettoyage des résidus est indispensable avant toute mesure. Les surfaces coulissantes gagnent à être légèrement lubrifiées, et une lime ou un cutter suffit souvent pour une correction ponctuelle. Assemblez sans forcer, puis testez plusieurs cycles de montage et démontage si l’objet doit être réutilisé.
Aller plus loin avec l’assemblage de pièces imprimées en 3D
Réussir un assemblage, c’est penser la fonction avant la forme : fixe, démontable, mobile ou permanent. Une fois ce cap fixé, le choix entre emboîtement, clip, vis, insert ou colle devient logique, et l’éprouvette de tolérance sécurise le résultat avant toute production.
Vous avez un projet de luminaire, de prototype ou d’objet grand format à concevoir en plusieurs parties ? Notre équipe basée à Mougins vous accompagne de la conception CAO jusqu’au montage, partout dans les Alpes-Maritimes. Demandez votre devis personnalisé.
En résumé : assembler vos pièces imprimées en 3D
Pour réussir l’assemblage de pièces imprimées en 3D, anticipez le jeu fonctionnel, choisissez le mode de fixation adapté à l’usage (emboîtement, vis, inserts, clips ou collage) et validez vos choix avec des éprouvettes de tolérance avant de lancer la production finale.
FAQ sur l’assemblage de pièces imprimées en 3D
Peut-on assembler des pièces de matériaux différents ?
Oui, à condition de choisir une méthode mécanique (vis, inserts, pions) ou une colle époxy compatible avec les deux matériaux. Les solvants de soudure chimique ne fonctionnent qu’entre matériaux de même famille, comme l’ABS avec l’ABS.
Comment masquer les jonctions sur un objet décoratif ?
Placez les lignes de découpe sur des arêtes ou des zones de rupture visuelle du design. Après collage, un enduit fin, un ponçage progressif et une mise en peinture rendent la jonction quasi invisible.
Un filetage imprimé directement peut-il suffire ?
Pour de gros diamètres et un usage occasionnel, un filetage imprimé peut fonctionner, surtout en PETG. Pour de petites vis ou des démontages fréquents, l’insert métallique reste nettement plus durable.
Faut-il découper un modèle soi-même pour l’imprimer en plusieurs parties ?
Ce n’est pas obligatoire. Si vous ne maîtrisez pas la CAO, nous pouvons découper votre fichier, ajouter pions, logements d’inserts et chanfreins, puis vous livrer des pièces prêtes à assembler.
Les clips en résine sont-ils fiables ?
Les résines standard sont plutôt cassantes et peu adaptées aux clips sollicités. Pour un encliquetage répété, une impression FDM en PETG ou en ASA reste généralement plus sûre.


